Creality
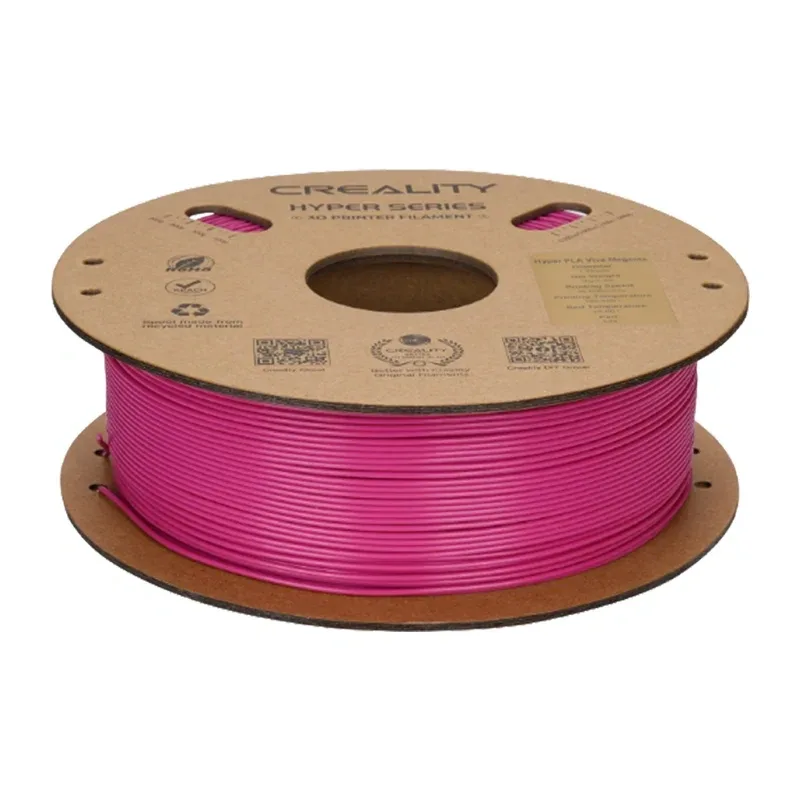
Filament CREALITY PLA Strawberry (red)
In stock: 185 pcs
89,00 złgross
72,36 zł net
EAN: 6922572225343
89,99 złgross (incl. VAT)
73,16 zł net (+ 23% VAT)
In-store pickup (Katowice)
Usually ready for pickup in 1–2 business days
GLS courier
Ships in 1–2 business days, usually delivered in 1–2 business days
2 years of seller liability for the goods’ conformity with the contract
More details14 days to withdraw from a distance contract
More detailsThese are statutory rights — they apply to consumers and to sole traders with consumer rights.
Payment methods:
Filament eSun PLA-Matte Rainbow 1.75mm
Filament eSUN PLA-Matte Rainbow w kolorze tęczowego do druku 3D, łączy przejścia barw z matowym wykończeniem i gładką powierzchnią wydruków. Zmieniające się kolory pozwalają tworzyć ciekawe warianty barw modeli przy użyciu jednej szpuli materiału. Filament charakteryzuje się gęstością 1,329 g/cm³, dobrymi właściwościami drukowania oraz łatwym usuwaniem podpór. Sprawdzi się podczas tworzenia dekoracji, figurek dekoracyjnych, elementów cosplay i prototypów.
Matowe wykończenie i zastosowanie
Matowe wykończenie nadaje modelom stonowany wygląd i ogranicza widoczność odbić światła na ich powierzchni. Gładkie wykończenie sprawia, że materiał dobrze nadaje się do tworzenia ozdób i modeli przeznaczonych do ekspozycji. Filament jest zalecany przede wszystkim do zastosowań wewnętrznych, ponieważ nie wykazuje odporności na promieniowanie UV ani działanie kwasów i zasad. Temperatura ugięcia cieplnego wynosi 50,2°C, dlatego gotowych wydruków nie należy narażać na wysokie temperatury, np. wewnątrz nagrzanego samochodu lub w miejscach silnie nasłonecznionych.
Parametry drukowania i wskazówki użytkowania
Filament eSUN PLA-Matte Rainbow jest przeznaczony do drukowania 3D z temperaturą dyszy w zakresie 210–230°C oraz temperaturą stołu wynoszącą 65°C. Zalecane podłoże to płyta PEI, a średnica dyszy to 0,4 mm. Prędkość druku powinna wynosić poniżej 300 mm/s, przy nawiewie ustawionym na 100%. Przed rozpoczęciem pracy warto wysuszyć filament w temperaturze 60°C przez ponad 8 godzin. Dla uzyskania lepszej jakości powierzchni zaleca się włączenie wyrównania szwu Z i punktów startowych ścieżek, wyłączenie podnoszenia osi Z podczas przejazdów jałowych oraz odpowiednią optymalizację ścieżki druku. W razie potrzeby warto również zmniejszyć prędkość drukowania.
No reviews yet — be the first!
In stock: 185 pcs
89,00 złgross
72,36 zł net
In stock: 178 pcs
65,00 złgross
52,85 zł net
In stock: 39 pcs
99,99 złgross
81,29 zł net
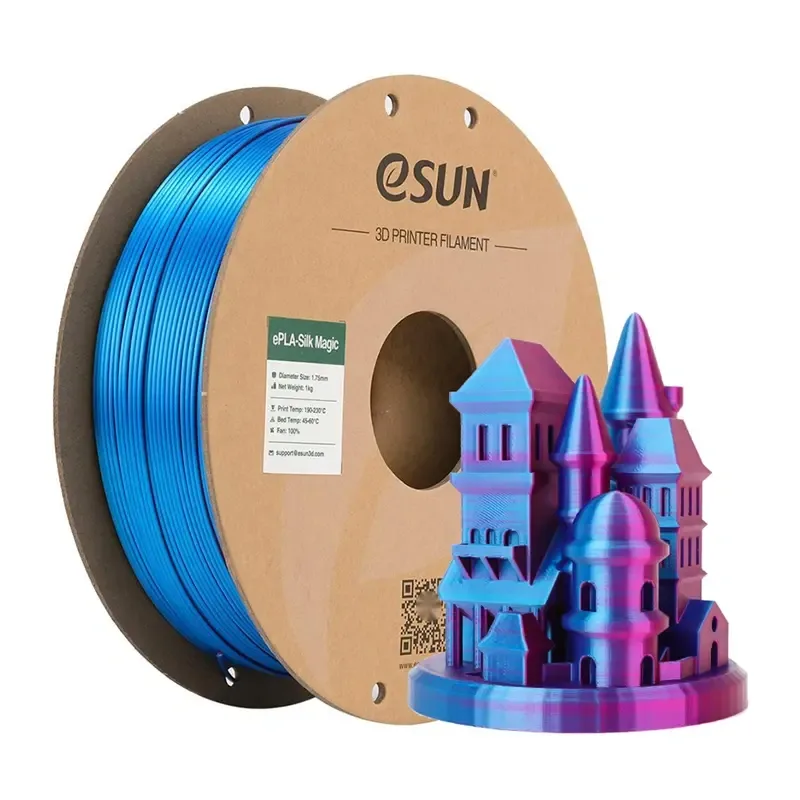
In stock: 30 pcs
99,99 złgross
81,29 zł net
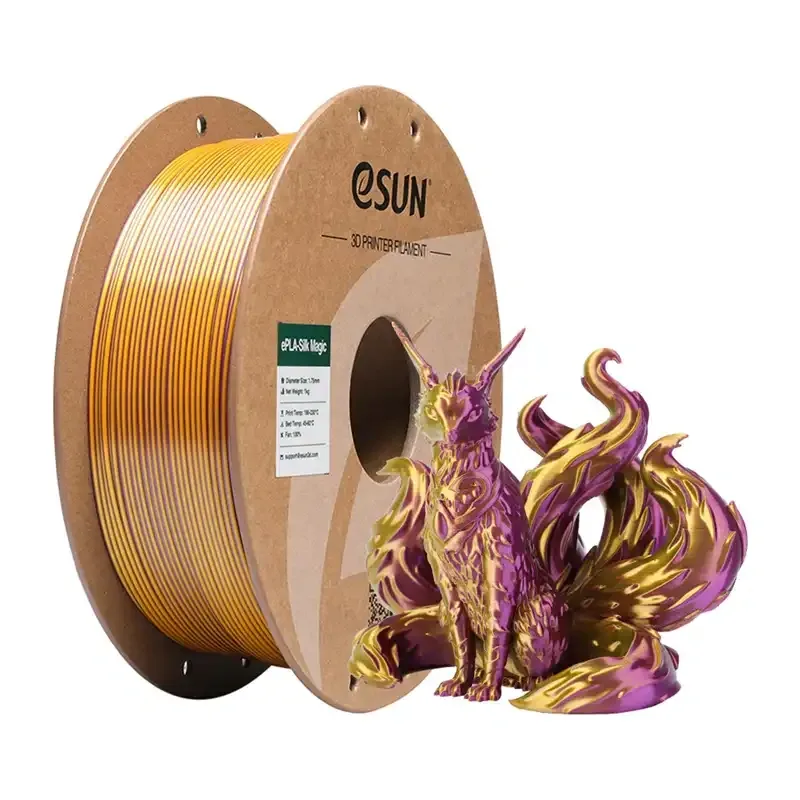
In stock: 39 pcs
99,99 złgross
81,29 zł net
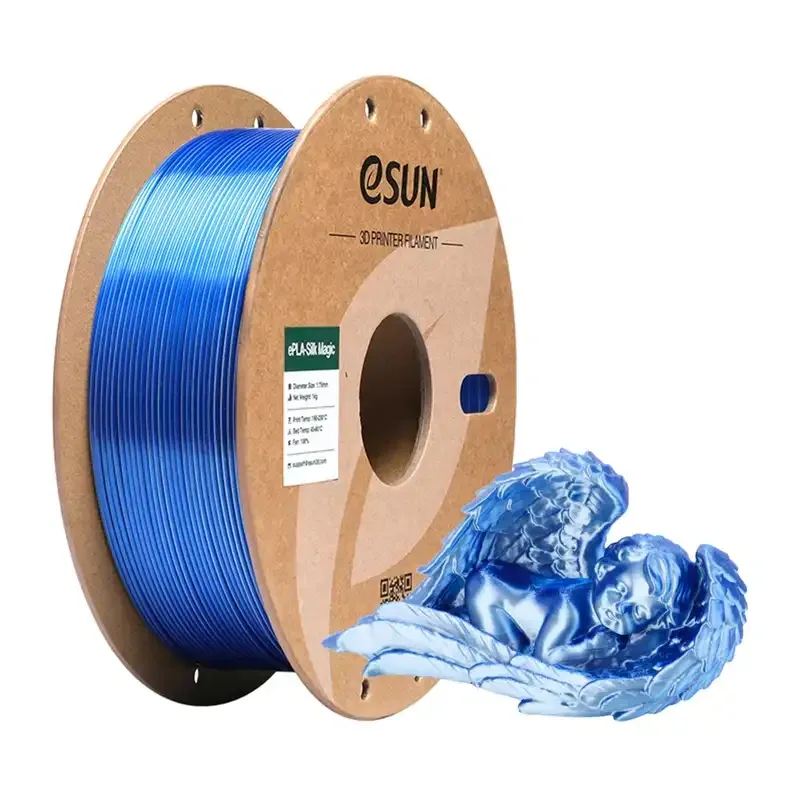
In stock: 39 pcs
99,99 złgross
81,29 zł net
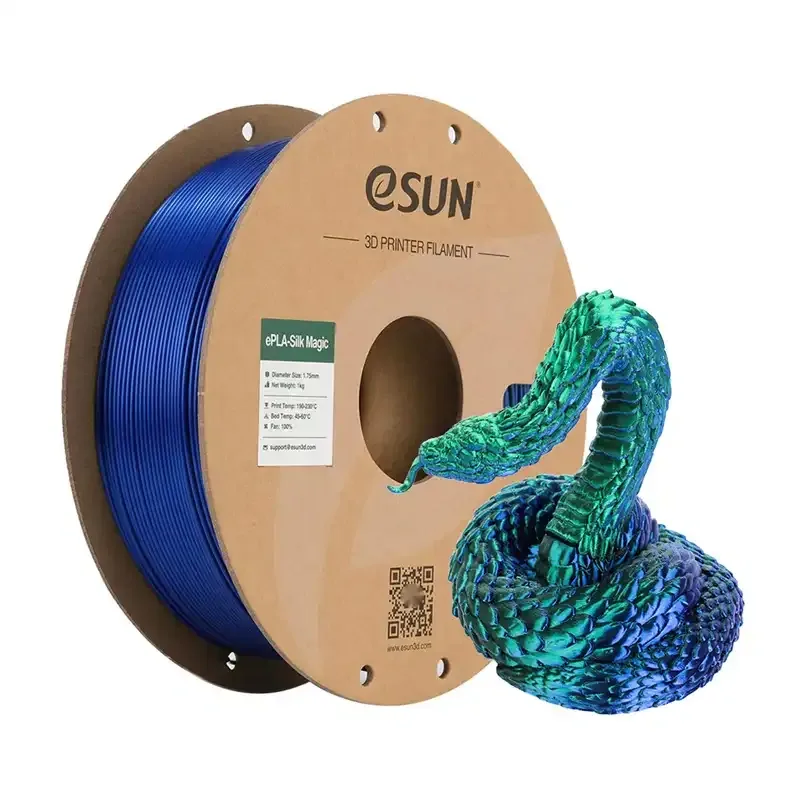
In stock: 39 pcs
99,99 złgross
81,29 zł net
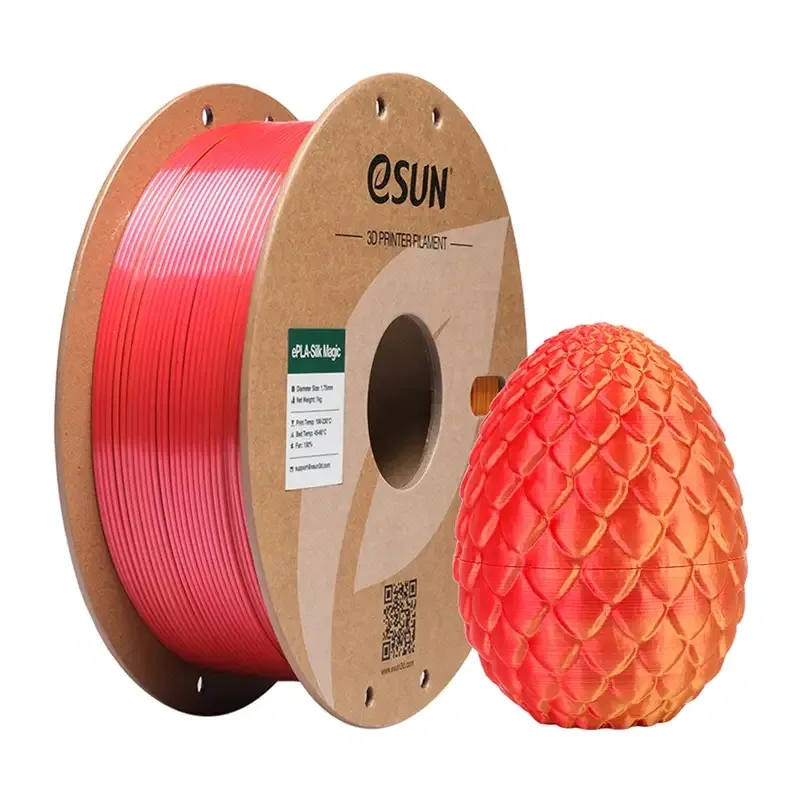
In stock: 38 pcs
99,99 złgross
81,29 zł net